Správy z priemyslu
Domov / Správy / Správy z priemyslu / Stroj na ohýbanie rúr PA: Praktická príručka pre spoľahlivú výrobu rúr
PA rúrka nie je zväčšenou verziou medenej alebo oceľovej rúrky a stroj na ohýbanie PA rúrok nie je jednoducho ohýbačka kovov s inou matricou. Polyamidové hadičky majú iný vzor pruženia, inú povrchovú citlivosť a inú sadu režimov porúch. Ak ste niekedy sledovali, ako sa úhľadne vyzerajúci ohyb po otvorení svoriek zmení na sploštenú alebo zalomenú čiaru, už viete, že stroj, nástroje a nastavenie musia fungovať ako jeden systém.
Strávili sme roky budovaním zariadenia na spracovanie rúr v Šanghaji a lekcie z nášho vlastného obchodu sú jednoduché: definujte rúru, ovládajte ohyb a dokážte výsledok. Táto príručka vás prevedie praktickými bodmi, o ktorých diskutujeme s výrobnými tímami predtým, ako sa projekt ohýbania PA rúrok presunie zo vzorky na sériový výstup. Ak chcete širší kontext, môžete si prečítať viac o našom pozadí spracovania rúr .
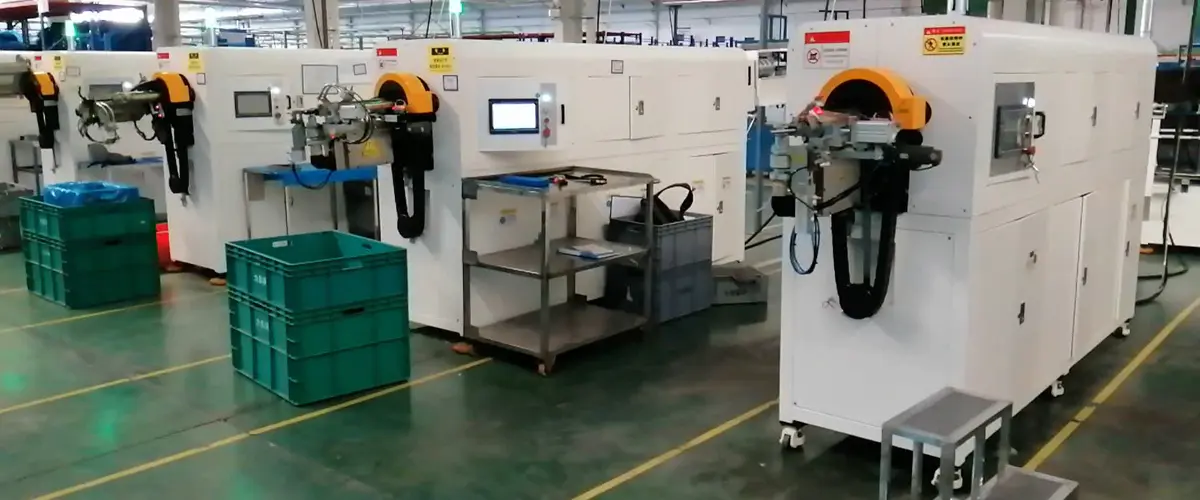
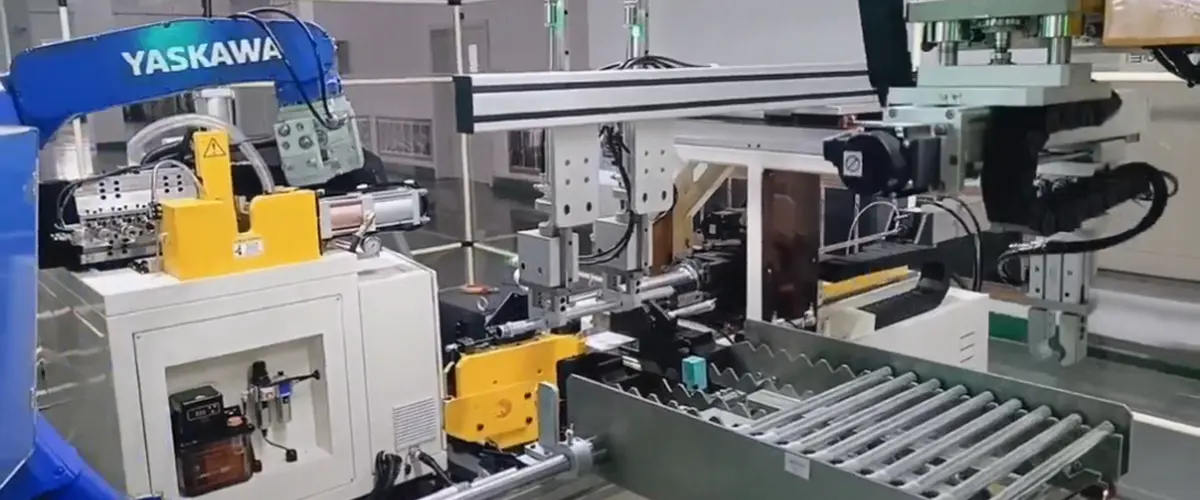
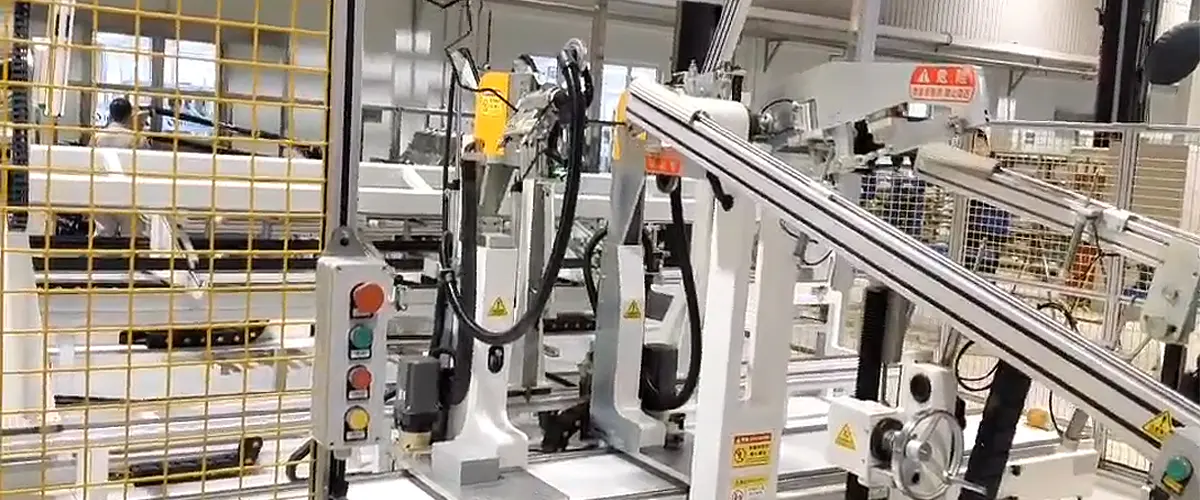
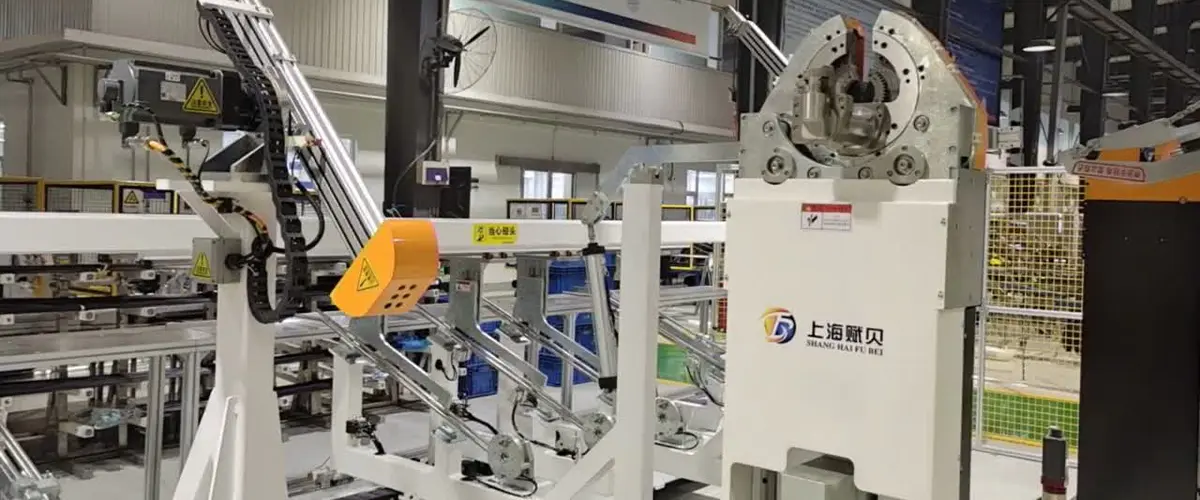
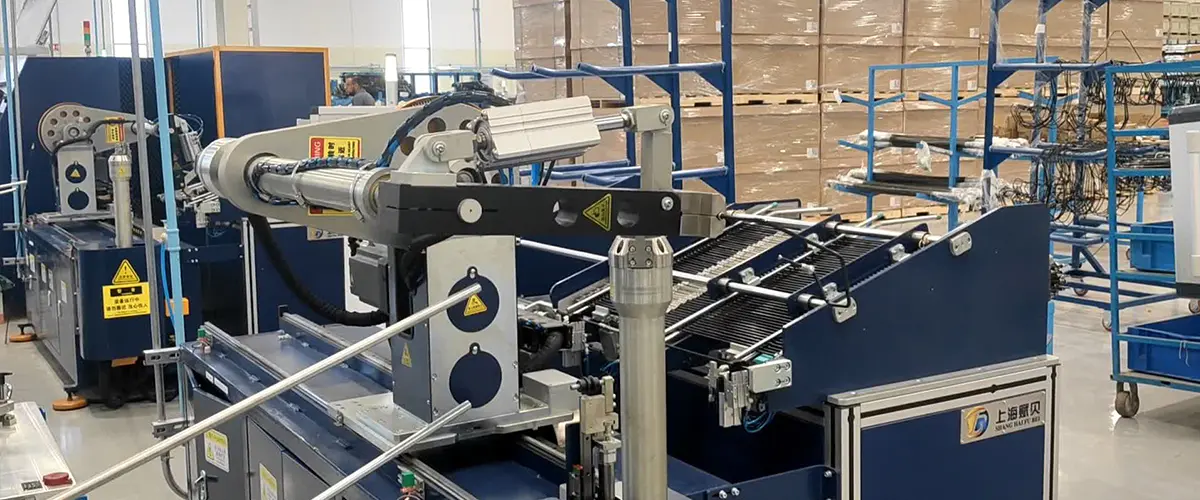
A Stroj na ohýbanie PA rúrok formuje polyamidovú rúrku prostredníctvom riadeného sledu: podávanie, upnutie, ohýbanie, vykladanie. Ohybová matrica nastavuje polomer stredovej čiary. Upínacia matrica drží rúrku proti matrici. Tlaková matrica sleduje vonkajšiu stranu ohybu a pomáha kontrolovať tok materiálu. Pri niektorých nastaveniach sa môže použiť stieracia matrica alebo vnútorná podpora na zníženie sploštenia a zvrásnenia. Rozdiel oproti PA je v tom, že materiál sa inak tlačí späť. Je elastický, citlivý na teplotu a vlhkosť a často náchylnejší na povrchové značenie ako kov.
Na výrobnom stroji nie je dôležitou schopnosťou len maximálny uhol ohybu. Je to opakovateľnosť: rovnaká dĺžka posuvu, rovnaký uhol ohybu a rovnaká korekcia spätného pruženia na prvej časti a tisícke časti. Servo riadené osi, ukladanie receptov a jasné rozhranie človek-stroj to robia praktickým. Dobre zvolený stroj by mal tiež umožniť operátorovi upraviť upínaciu silu, rýchlosť ohybu a kompenzáciu bez toho, aby sa každá zmena zmenila na zdĺhavý pokus.
Polyamid je rodina, nie jeden materiál. PA6, PA66, PA11, PA12 a zložené triedy môžu vyzerať podobne na výkrese, ale správať sa inak v ohýbačke. Výsledok ovplyvňuje hrúbka steny, tolerancia vonkajšieho priemeru, tuhosť živice, obsah vlhkosti a podmienky skladovania. To je dôvod, prečo recept ohybu skopírovaný z jednej dávky môže vyžadovať úpravu pre ďalšiu.
Tieto vlastnosti neznemožňujú ohýbanie PA. Robia disciplínu nastavenia dôležitejšou. Stroj, ktorý dokáže udržať stabilnú upínaciu silu a zopakovať presný uhol ohybu, je oveľa cennejší ako stroj, ktorý ponúka iba veľkú nominálnu kapacitu.
Pri skúške zvyčajne prechádzame piatimi premennými, kým posúdime stroj alebo nástroje. Na poradí záleží, pretože zmena dvoch premenných naraz môže zakryť skutočnú príčinu zlého ohybu.
Po prvom článku skontrolujte ohyb na oválnosť, stenčenie steny, značky a chybu uhla. Potom spustite malú dávku a znova skontrolujte rovnaké body. Proces, ktorý funguje na jednej vzorke, ale presahuje dvadsať častí, nie je pripravený na výrobu.
Nástroje sú tam, kde sa dobrý stroj stáva dobrým procesom. Drážka ohybovej matrice by mala zodpovedať priemeru rúrky a mala by podporovať vonkajšiu stenu bez toho, aby ju pritlačila. Svorka a lisovacie nástroje by sa mali dotýkať rúrky na veľkej ploche, pretože bodové zaťaženie je bežným dôvodom škvŕn a deformácií. Ak je ohyb tesný alebo je rúrka tenkostenná, na ovládanie vnútra ohybu môže byť potrebná stieracia matrica alebo vnútorná podpera.
Pre PA trubicu je tiež dôležité čisté a suché náradie. Mazivo, ktoré pomáha ohýbať kov, môže priťahovať prach alebo ovplyvňovať neskoršiu montáž, takže akékoľvek mazivo by malo byť schválené pre daný materiál a konečné použitie. Ovládacie prvky stroja by mali umožňovať jemné nastavenie uhla ohybu, kompenzácie spätného pruženia a dĺžky podávania s receptami, ktoré možno uzamknúť alebo ovládať úrovňou povolenia.

Tabuľku nižšie použite ako východiskový bod pre špecifikáciu stroja alebo recenziu dodávateľa. Nie je to náhrada za ohýbanie, ale pomáha oddeliť otázky, ktoré ovplyvňujú výrobu, od otázok, ktoré vyzerajú dobre iba v brožúre.
| Oblasť rozhodovania | Čo potvrdiť | Prečo na tom záleží |
|---|---|---|
| Špecifikácia trubice | Trieda PA, vonkajší priemer, stena, tolerancia, vlhkosť | Rôzne druhy PA pružia inak a môžu potrebovať inú podporu. |
| Geometria ohybu | Polomer stredovej čiary, uhol ohybu, priame dĺžky, vôľa | Úzke polomery a krátke rovinky zvyšujú riziko ovality a značenia. |
| Nástroje | Drážka matrice, materiál vložky, stierač alebo vnútorná podpera | Slabý kontakt môže rozdrviť, poznačiť alebo sploštiť rúrku aj na výkonnom stroji. |
| Kontrola | Servoosi, ukladanie receptov, korekcia pruženia, úrovne prístupu | Opakovateľnosť závisí od stabilných nastavení a kontrolovaných zmien. |
| Validácia | Prvý článok, kontroly šarží, v prípade potreby skúška netesnosti alebo tlaku | Ohyb, ktorý vyzerá správne, musí ešte dokázať, že spĺňa požiadavky na montáž. |
Ak porovnávate aj materiálne rodiny, tento návod na výber a stroj na ohýbanie nylonových rúrok poskytuje užitočný kontext pri manipulácii s nástrojmi a rúrami.
PA trubica je bežná v automobilových kvapalinových a vzduchových potrubiach, klimatizačných zostavách a priemyselných pneumatických systémoch, hoci presná trieda a schválenie závisia od aplikácie. V týchto oblastiach sa ohýbačka zriedka posudzuje samostatne. Posudzuje sa podľa toho, či dokáže poskytnúť konzistentný ohyb, ktorý sa hodí pre ďalší montážny krok bez prepracovania.
Pre výrobu plánujte stroj ako súčasť linky, nie ostrov. Zvážte, ako sa bude nakladať rúrka, ako sa budú vykladať hotové diely, kde sa uskutoční kontrola a ako sa budú zaznamenávať zmeny. Ak sa v tej istej bunke používa niekoľko čísel dielov PA rúrok, rýchle zmeny receptúry a jasná identifikácia nástrojov môžu ušetriť viac času ako malé zvýšenie maximálnej rýchlosti ohybu.
Údržba nie je okúzľujúca, ale práve vďaka nej sa predchádza mnohým problémom s ohybom. Na začiatku každej zmeny skontrolujte náradie, či nie je opotrebované, vyleštené a nánosy. Pozrite sa na upínacie vložky pre rezy alebo sploštenie. Skontrolujte, či je vodiaca lišta zarovnaná a či sú snímače čisté. Uchovajte si malý záznam o kontrolách uhla ohybu a zmenách kompenzácie, aby bol posun viditeľný skôr, ako sa stane šrotom.
Operátori by tiež mali vedieť, ako vyzerá dobrý ohyb pre každé číslo dielu. Mierna stopa môže byť kozmetická na jednej skúmavke a odmietnutie na druhej. Jasné akceptačné vzorky, dobré osvetlenie a krátka eskalačná cesta pre pochybné diely urobia pre kvalitu viac ako dlhá príručka, ktorú nikto nečíta.
Výber stroja na ohýbanie PA rúrok je skutočne otázkou vhodnosti: fit medzi rúrou, nástrojmi, riadiacim systémom a výrobnou rutinou. Začnite s nákresom rúrky a ohybu, vykonajte starostlivý test a pred zväčšením overte malú dávku. Ak nám pošlete vzorku rúrky, nákres ohybu a cieľový čas cyklu, môžeme vám pomôcť prepracovať sa do praktických detailov a vybrať konfiguráciu, ktorá vyhovuje vašej úlohe.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budova A, č. 299 Tangming Road, priemyselná zóna Shihudang, okres Songjiang, Šanghaj, Čína
Autorské práva © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervované Továreň na automatizované spracovanie rúr