Správy z priemyslu
Domov / Správy / Správy z priemyslu / Plne automatický stroj na ohýbanie rúr s dvojitou hlavou: Praktická príručka pre kupujúceho
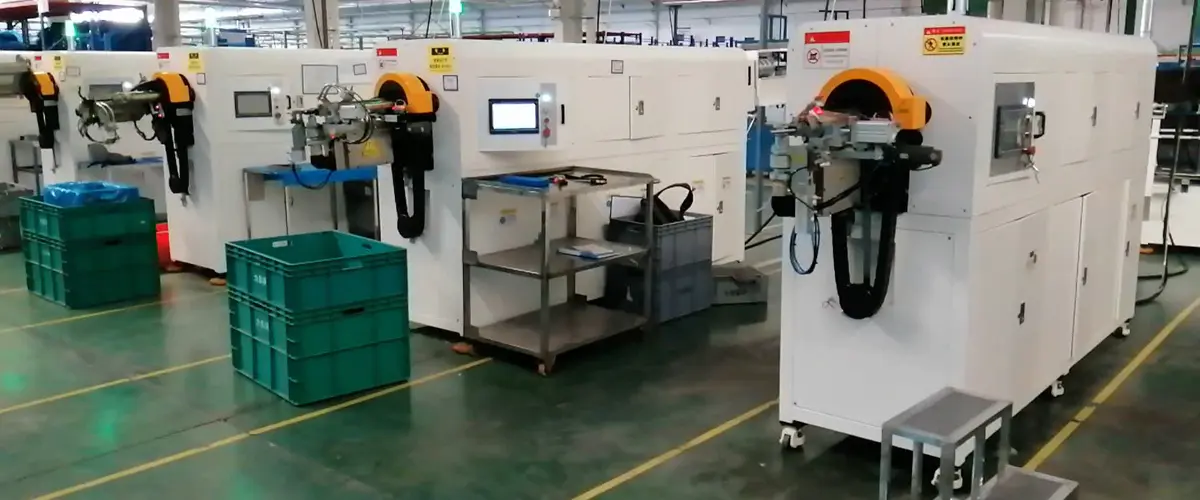
Plne automatický stroj na ohýbanie rúr s dvojitou hlavou má tendenciu meniť podlahu dielne skôr ticho ako dramaticky. Namiesto toho, aby operátor podával jeden ohyb naraz do jedinej hlavy, dve ohýbacie hlavy pracujú na tej istej rúre – niekedy v rámci toho istého cyklu –, zatiaľ čo stroj zvláda podávanie, otáčanie a polohovanie sám. Pre každého, kto vyrába opakovateľné zostavy elektrónok v objeme, skutočný zisk nie je číslo na technickom liste. Je to stály rytmus, ktorý stroj prináša do výkonu, šrotovného a personálneho obsadenia.
Nasleduje praktický pohľad na to, ako sú tieto stroje skonštruované, čo vlastne špecifikácie znamenajú v každodennej výrobe a čo stojí za to skontrolovať predtým, ako sa rozhodnete pre konfiguráciu.
Fráza sa v obchode používa voľne. Na hydraulickej ohýbačke s dvojitou hlavou sa môžu obe hlavy pohybovať spolu, ale operátor stále zaťažuje rúrku, tlačí ju na doraz a spúšťa každý ohyb. Skutočne automatický stroj uzatvára túto slučku. Servopoháňaný posuv a osi otáčania indexujú rúrku medzi ohybmi, hlavy sú naprogramované na kompenzáciu uhla a odpruženia a uložený recept reprodukuje celú sekvenciu stlačením tlačidla.
V praxi oddeľujú automatické a poloautomatické zariadenia tri funkcie:
Keď sú k dispozícii všetky tri, ten istý stroj môže posunúť jedno číslo dielu alebo sa pohybovať medzi radom podobných dielov bez toho, aby skúsená ruka pretáčala každú os. Táto flexibilita je často cennejšia ako hlavná doba cyklu, najmä v závodoch so zmiešanými dávkami.
Ak je ohýbanie rúrok pre váš tím stále novinkou, navštívte nášho sprievodcu v zrozumiteľnom jazyku ako funguje stroj na ohýbanie rúrok obsahuje základy geometrie nástrojov, upínania a ohybu predtým, ako začnete porovnávať modely.
Dve hlavy na jednej posteli znejú jednoducho, ale spôsob, akým k sebe navzájom súvisia, definuje, čo stroj dokáže vyprodukovať. Tento vzťah stojí za to určiť včas, pretože je oveľa ťažšie zmeniť neskôr ako možnosť ovládania alebo súpravu nástrojov.
Nie každý dizajn s dvojitou hlavou ohýba oba konce naraz. Niektoré stroje zrkadlia hlavy, aby vytvorili symetrické diely v jednom cykle – riadidlá, rámy sedadiel, jednoduché tvary U, symetrické vedenia kvapaliny. Iné udržujú hlavy nezávislé, takže ľavé a pravé ohyby sa môžu líšiť v uhle a v rovine ohybu. Obaja sú zákonite „dvojhlaví“, no riešia iné problémy.
Praktickým limitom mnohých častí je skôr geometria ako tonáž. Druhý ohyb sa môže pokúsiť prejsť cez prvý, alebo sa trubica môže v polovici cyklu zašpiniť telom hlavy. Stavitelia to riešia rozstupom hlavy, nastaviteľnými dĺžkami ohybových ramien a starostlivým poradím ohybov. Ak má vaša súčiastka úzku vzdialenosť medzi stredmi, zvýšte ju na začiatku rozhovoru – desaťminútová kontrola výkresu vám môže ušetriť mesiace riešenia.
Dva ohyby na jednej trubici znamenajú dve šance na nahromadenie chýb. Servo ovládanie, pevný rám a opakovateľné upínanie udržujú vzdialenosť medzi ohybmi stabilnú – čo je presne rozmer, ktorý umiestňuje diel vo vozidle alebo zostave. Konzistentnosť je to, čo oddeľuje stroj, ktorý vyzerá dobre v demonštrácii, od stroja, ktorý má toleranciu v štyridsiatom týždni.
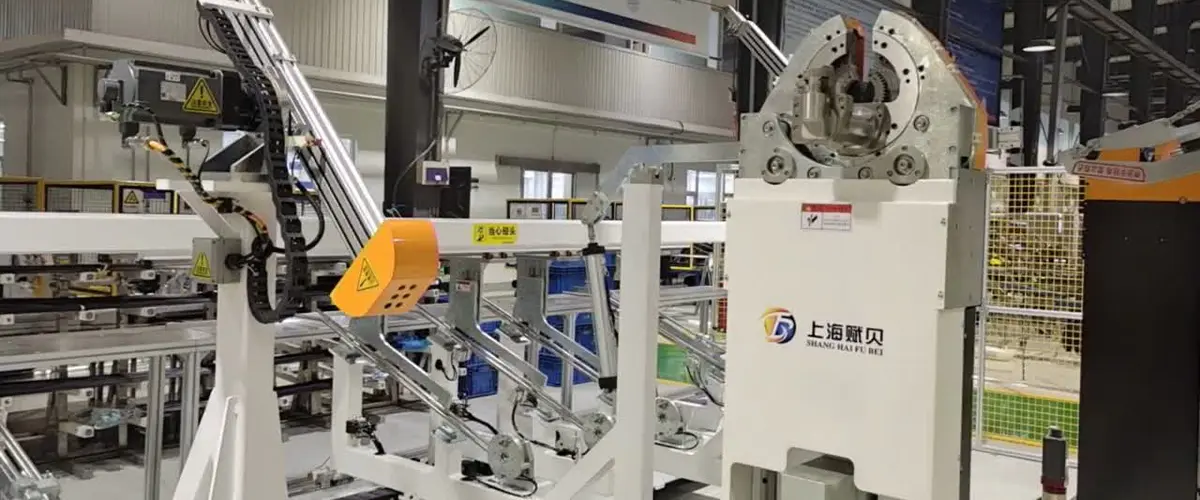
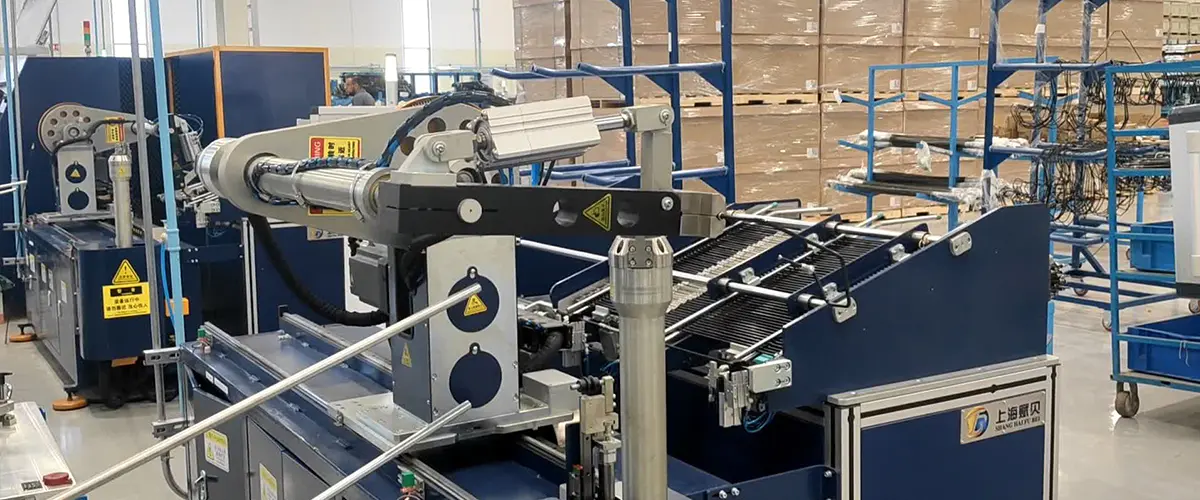
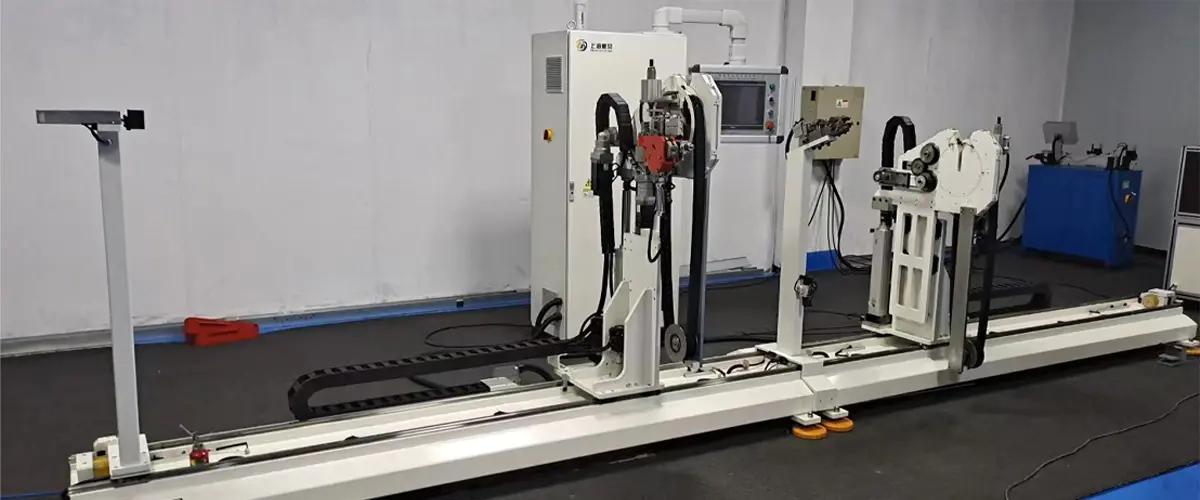
 Plne automatický stroj na ohýbanie rúr s dvojitou hlavou Táto plne automatická CNC ohýbačka rúr s dvomi hlavami, skonštruovaná pre bezobslužnú, veľkoobjemovú výrobu rúr v rozsahu dĺžok 1 000 – 5 000 mm, zvládne kompletný proces... Zobraziť produkt →
Náš vlastný plne automatický stroj s dvojitou hlavou bol vyvinutý presne na túto otázku: ako udržať dve ohyby konzistentné, zatiaľ čo operátor jednoducho dohliada.
Čísla modelov sa líšia od výrobcu k výrobcovi, ale základné porovnanie sa zvyčajne týka troch tried strojov. Nižšie uvedená tabuľka predstavuje zjednodušený spôsob, ako umiestniť kandidátsky stroj predtým, ako si prezriete jeho podrobný údajový list.
| To čo porovnávaš | Hydraulická dvojhlavica | CNC s dvojitou hlavou | Plne automatická dvojhlavica |
|---|---|---|---|
| Nastavenie uhla ohybu | Manuálne zarážky alebo číselníky | Naprogramované pre každú os | Naprogramované s kompenzáciou |
| Posuv a rotácia trubice | Spravuje operátor | Čiastočne napájaný | Servo-indexované, uzavretá slučka |
| Zmena | Dlhé, závislé od nástrojov | Niekoľko minút | Vyvolanie receptu, zvyčajne minúty alebo menej |
| Úloha operátora | Načíta a spúšťa každý ohyb | Načíta a potvrdí cyklus | Dohliada a dopĺňa zásoby |
| Najlepšie sedí | Nízky objem, jednoduché časti | Zmiešané dávky | Opakovateľné zostavy s vyšším objemom |
Okrem toho štyri čísla rozhodujú o tom, či stroj vyhovuje vašim dielom: maximálny priemer rúrky, hrúbka steny pre materiál, ktorý skutočne používate, najmenší polomer stredovej čiary dostupný s vaším nástrojom a použiteľná vzdialenosť medzi dvoma hlavami.
Ohýbanie s dvojitou hlavou je najlepšie tam, kde má časť dva ohyby, ktoré sa musia navzájom zhodovať – zvyčajne rúrky s malým priemerom v automobilovom priemysle. Do tejto kategórie patria brzdové potrubia, palivové a výparové potrubia, klimatizačné potrubia, rámy sedadiel a zábradlia a všetky trestajú nekonzistentnosť pri neskoršej montáži.
Výroba brzdového potrubia je dobrým príkladom toho, aká náročná môže byť aplikácia. Priemery sú malé, polomery sú tesné a každá šnúra musí po rozšírení čisto zapadnúť do svojich armatúr. Stroj, ktorý drží dĺžku rezu a polohu ohybu, udržuje celú následnú operáciu poctivú.
Dvojhlavý ohýbač rúrok pre brzdové rúrky Synchronizácia dvoch staníc: Prelomenie úzkych miest v produktivite Brzdové rúrky sú zvyčajne dlhé, štíhle rúrky – ako napríklad brzdové vedenia automobilov. Konvenčný si... Zobraziť produkt → To je dôvod našej dvojhlavovej ohýbačky brzdových rúrok: dva kontrolované ohyby, opakovateľné polohovanie a cyklus, ktorý nezávisí od únavy operátora na konci zmeny.
Automobilové klimatizačné potrubie je ďalším prirodzeným domovom pre túto triedu zariadení. Línie sú dlhé, smerovanie je zložité a postupnosť ohybov musí rešpektovať vôľu pod kapotou a kovania na každom konci. Tam, kde to odôvodňujú objemy, sa ohýbačka stáva jednou stanicou v rade a nie samostatným strojom.
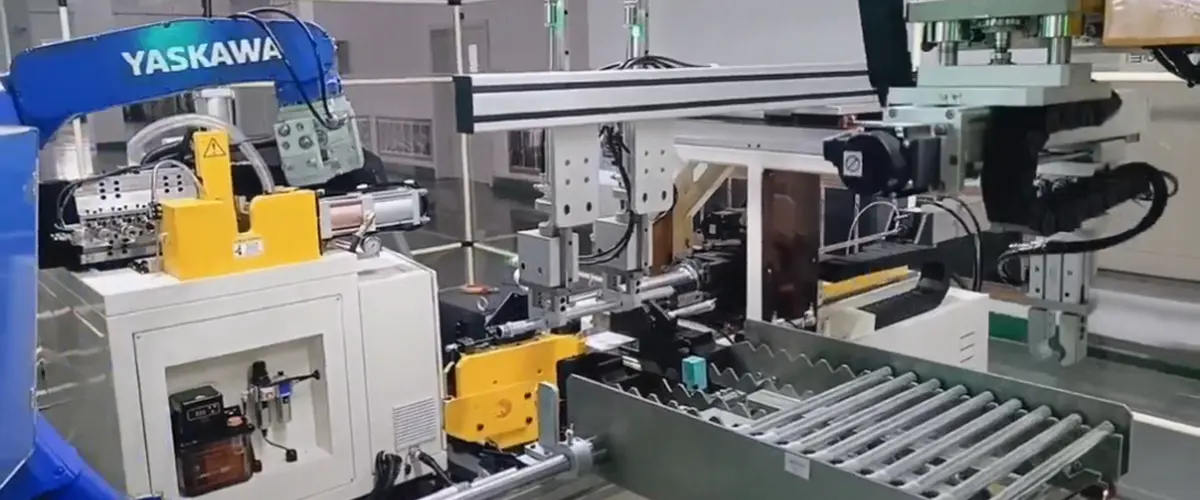
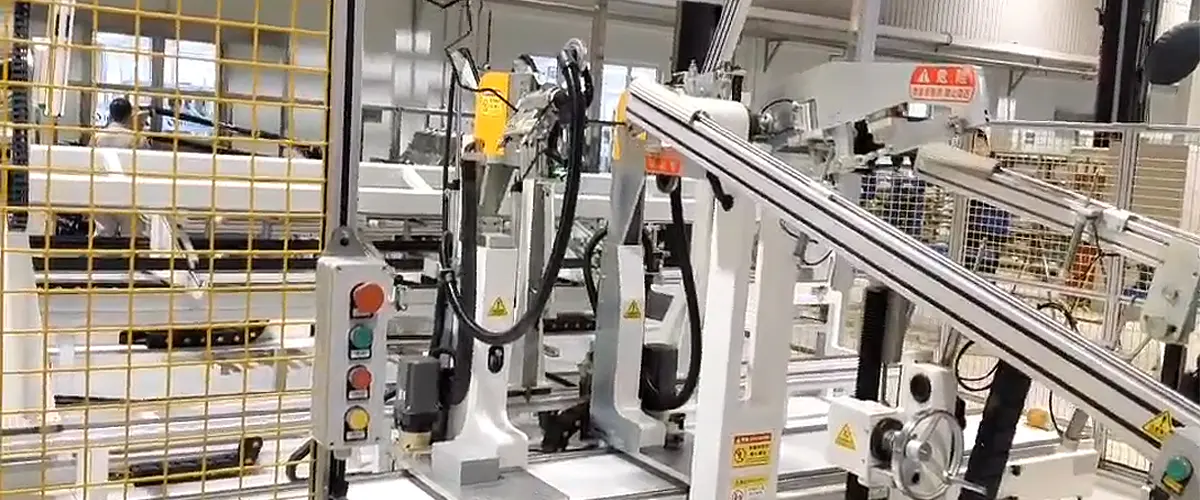
Automatická linka na tvarovanie potrubia klimatizácie Integrovaná linka kombinuje nakladanie, tvarovanie koncov, ohýbanie a vykladanie s robotickým prenosom a výmenou rôznych rúrových dielov na základe receptúry. Zobraziť produkt → To je smer, ktorým sa uberá naša automatická klimatizačná linka na tvarovanie rúr a odráža širší bod: ohýbačka zriedka žije sama. Sedí medzi rezaním, tvarovaním koncov, rozšírením, krimpovaním a testovaním tesnosti. Keď sú tieto stanice špecifikované spoločne, manipulácia s dielmi medzi nimi – nie samotné ohýbanie – sa zvyčajne ukáže ako najväčšie skryté náklady.
Ohybové matrice, stieracie matrice, tŕne a klieštiny sa opotrebúvajú a ich stav sa v diele prejaví dlho predtým, ako sa zobrazí na obrazovke ovládania. Opýtajte sa ktoréhokoľvek staviteľa, ako sa mení náradie, ako je podložené alebo nastavované a ako sa monitoruje opotrebovanie. Stroj s vynikajúcimi osami a nepohodlným prístupom k nástrojom vás bude stáť viac stratených minút, ako získate za čas cyklu.
Programovanie si zaslúži rovnakú kontrolu. Dobrý receptúrny systém umožňuje v krátkom sedení zostaviť novú súčiastku z výkresu alebo 3D modelu, potom ju raz vylepšiť a navždy použiť. Nekvalitná dokumentácia potichu zdaňuje každé budúce nastavenie, preto požiadajte o zobrazenie skutočnej obrazovky programu a sprievodného listu nastavenia.
Pred porovnaním cenových ponúk zostavte nasledovné. Výrazne to skráti konverzáciu a zvyčajne dostanete úprimnejšiu odpoveď.
Stroje, ktoré prichádzajú s jasným nastavením, majú tendenciu byť produktívne v priebehu niekoľkých dní. Strojom, ktoré prichádzajú s manuálom a podaním ruky, to trvá dlhšie, bez ohľadu na to, aký dobrý je hardvér.
Väčšina neplánovaných zastávok sa vracia k malému zoznamu: mazanie tŕňa, opotrebovanie matrice stierača, uchytenie klieštiny a kalibrácia dĺžky posuvu po ťažkej havárii. Každodenná kontrola prvých troch a mesačná kontrola štvrtého zabráni väčšine z nich. Servoalarmy, keď sa objavia, sú zvyčajne skôr symptómom mechanického problému než príčinou – suchý tŕň alebo nesprávne zarovnaná matrica spustí os dlho predtým, než sa čokoľvek zlomí.
Výrobcovia, ktorí dodávajú stroj, by vám tiež mali vedieť povedať opotrebovateľné diely, ich predpokladanú životnosť a ako ich objednať. Tento jediný rozhovor hovorí veľa o tom, ako bolo zariadenie navrhnuté.
Shanghai Fubei Electromechanical Equipment vyrába zariadenia na spracovanie rúr od roku 2012 v okrese Songjiang v Šanghaji. Sortiment produktov siaha od jednohlavých a dvojhlavových ohýbačiek až po stroje na výrobu nylonových a PA rúrok, zariadenia na tvarovanie koncov rúr, stroje na zrážanie hrán, spriadacie a krimpovacie stroje a kompletné tvarovacie linky pre automobilové aplikácie. Pod väčšinou je umiestnené servo ovládanie a ovládanie počítača.
Pri každodennom používaní je dôležitejšie, že stroj, nástroje a integráciu linky má na starosti ten istý tím. Keď sa súčiastka nebude správať – tvrdohlavý rádius, odpruženie, ktoré sa neusadí, ohyb, ktorý si pokazí vlastnú hlavu – pomáha vám hovoriť s ľuďmi, ktorí stavajú celý systém, a nie s jednou izolovanou stanicou. Môžete si prečítať viac o našom pozadí a o tom, ako pracujeme ak tento prístup vyhovuje spôsobu nákupu vybavenia.
Najrýchlejší spôsob, ako získať užitočnú odpoveď na plne automatickom stroji na ohýbanie rúr s dvojitou hlavou, je posielať výkresy a nie abstraktné otázky. Priemer rúry, hrúbka steny, materiál, požadované polomery a najťažšia časť v rodine nám za päť minút povedia viac ako dlhá diskusia o špecifikácii. Odtiaľ môžeme jasne povedať, ktorá konfigurácia sa hodí, ktoré funkcie môžete preskočiť a kde budú pravdepodobne sedieť skutočné obmedzenia z vašej strany – či už nakoniec u nás nakúpite alebo nie.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budova A, č. 299 Tangming Road, priemyselná zóna Shihudang, okres Songjiang, Šanghaj, Čína
Autorské práva © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervované Továreň na automatizované spracovanie rúr