Správy z priemyslu
Domov / Správy / Správy z priemyslu / Dvojhlavá ohýbačka rúrok pre brzdové rúry: Praktický sprievodca precíznosťou pre kupujúceho
Brzdové potrubie je najmenej zhovievavá trubica na akomkoľvek vozidle. Sú krátke, tenkostenné, vedené okolo konzol, spojov a závesného hardvéru a takmer vždy potrebujú ohyb blízko každého konca, často v rôznych rovinách. Na opravárenskej lavici je úplne rozumné robiť jeden riadok naraz ručne. Pri výrobe, alebo keď prestavujete podvozok podľa vzoru, musí ohyb na jednom konci súhlasiť s ohybom na druhom s presnosťou na milimeter, inak linka jednoducho nedosiahne svoj montážny bod bez napätia. Presne toto je problém, ktorý má vyriešiť dvojhlavová ohýbačka rúrok na brzdové rúry: oba konce sú vytvorené z jednej upínacej polohy, v jednom cykle, z jedného základu.
Väčšina brzdových potrubí osobných automobilov je 4,75 mm (3/16 palca) hadička s pomerne tenkou stenou, niekedy jednostennou, často potiahnutou PVF, zinkom alebo meď-niklom. Vďaka malému priemeru sú dostatočne flexibilné na smerovanie, ale stena rúrky je dostatočne tenká, že neopatrné nástroje sploštia časť, zvlnia vnútornú časť ohybu alebo popraskajú povlak na vonkajšom polomere. Každá z týchto chýb je potenciálnym bodom zlyhania bezpečnostného okruhu.
Druhým problémom je dĺžka. Brzdové vedenie vedie medzi hlavným valcom alebo blokom ABS a hadicou na konci kolesa a zvyčajne je umiestnené v spone alebo konzole v jednom alebo dvoch medziľahlých bodoch. Ak sa celková rozvinutá dĺžka odchýli čo i len o niekoľko milimetrov, vlasec sa odpruží od príchytky alebo zaťaží prevliekaciu maticu. Klasickým zdrojom tejto chyby je ohýbanie oboch koncov oddelene, pričom trubica medzi nimi nie je upnutá.
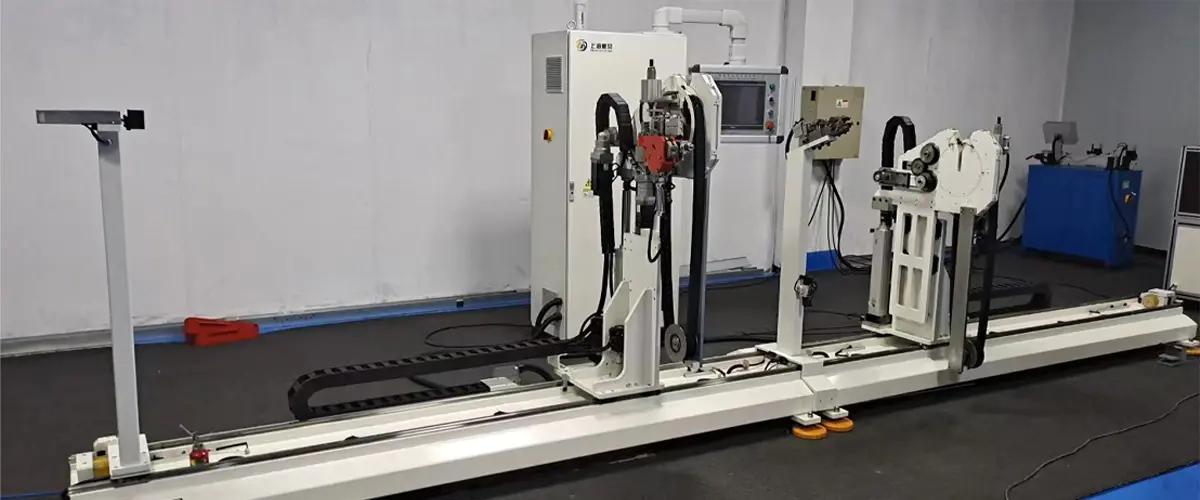
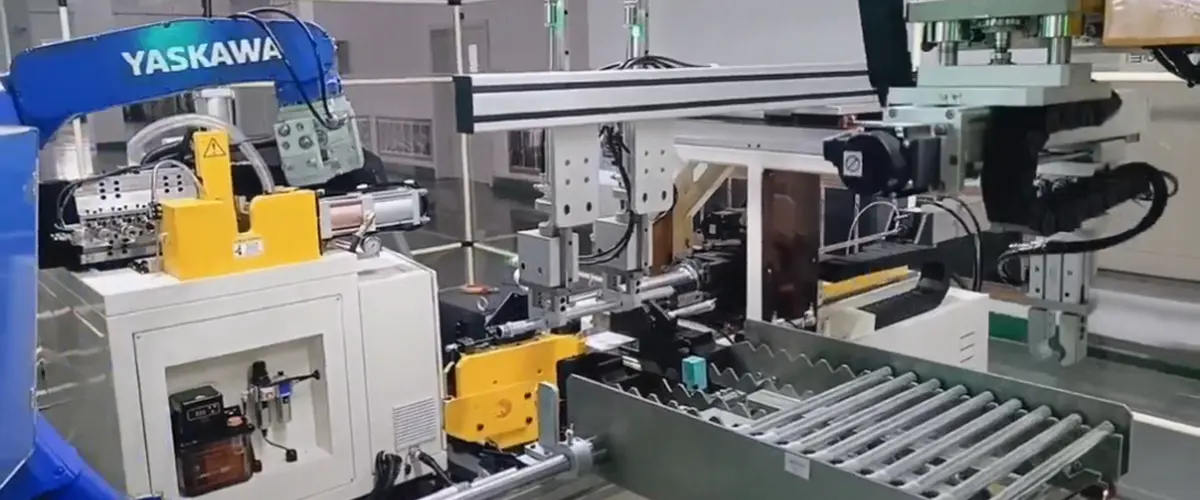
Dvojhlavý stroj nesie dve ohýbacie hlavy na spoločnom lôžku. Rúrka je upnutá raz v strede, medzi hlavami, a rozstup medzi hlavami definuje priamu vzdialenosť medzi dvoma tangentami ohybu. Každá hlava potom otáča svoj vlastný formovač, aby nakreslila ohyb, buď súčasne alebo v riadenom poradí. Pretože rúrka nikdy neopustí svoju svorku, plochý vzťah medzi dvoma ohybmi je zablokovaný strojom a nie okom operátora.
Praktický vplyv na prácu brzdového vedenia je významný. Nastavenie je jeden program alebo jedno mechanické nastavenie namiesto dvoch, čas cyklu sa skracuje, pretože oba konce sa tvoria pri rovnakej manipulácii a odpad prudko klesá na krátkych linkách, kde je chyba opätovného upnutia takmer zaručená. Pre každého, kto vyrába brzdové potrubia vo veľkom, je to rozdiel medzi procesom, ktorý závisí od pocitu operátora, a procesom, ktorý závisí od počtu.
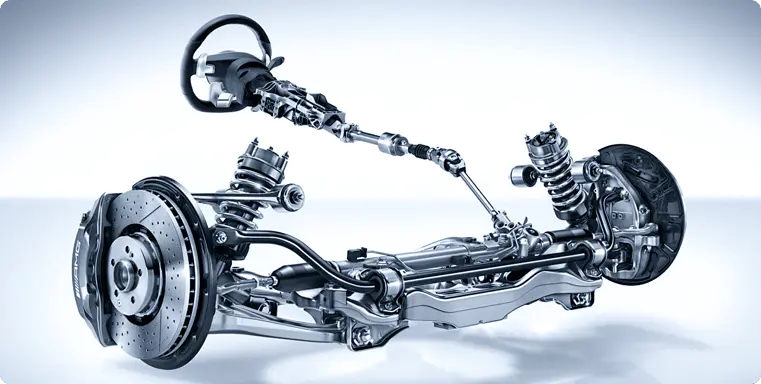 Dvojhlavá ohýbačka rúrok pre brzdové rúry Ohýbanie s dvoma hlavami dokončí oba konce v jednej upínacej operácii, čím sa zníži nastavenie, čas cyklu a odpad pri hromadnej výrobe brzdových rúrok. Zobraziť produkt →
Dvojhlavé ohýbačky nie sú jeden produkt. Sedia na spektre od jednoduchého hydraulického stroja s ručne nastavenými polohami hlavy až po plne automatizovanú bunku. Správna voľba závisí oveľa viac od vašej šarže a frekvencie výmeny ako od hlavnej ceny.
| Konfigurácia | Kontrola | Typické použitie | Kde to svieti |
|---|---|---|---|
| Hydraulická dvojhlavica | Manuálne polohovanie hlavy, nožný spínač | Opravovne, malé série | Jednoduché, robustné, rýchlo sa učí |
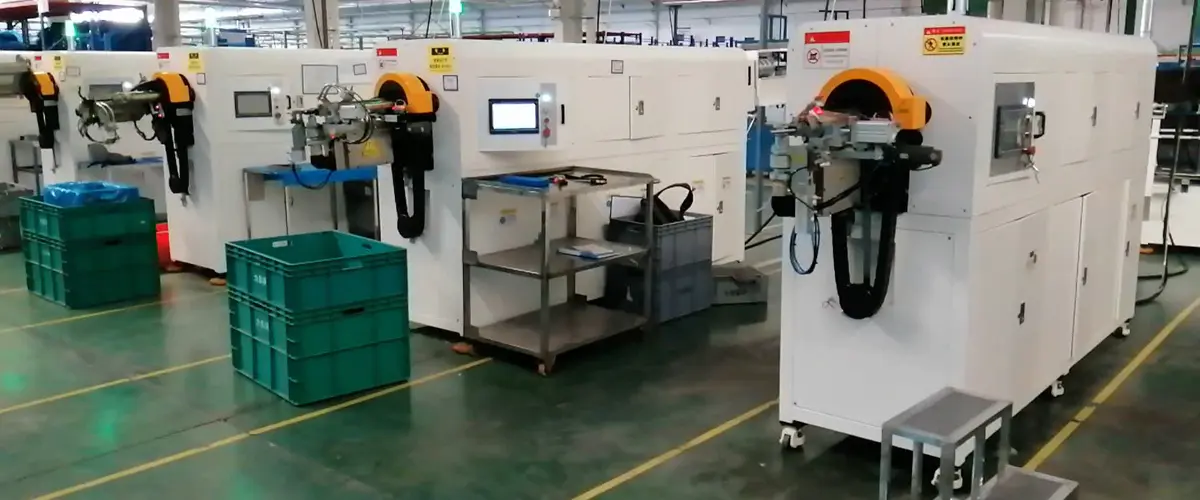
| CNC s dvojitou hlavou | Servoosi s programami HMI | Zmiešané rodiny brzdových vedení, stredný objem | Opakovateľné programy, rýchle prepínanie |
| Plne automatická dvojhlavica | Servo plus automatická manipulácia | Veľkoobjemové dodávky automobilov | Stabilné časy cyklov, minimálny čas dotyku |
V praxi väčšina výrobcov brzdových vedení skončí niekde uprostred: CNC stroj, ktorý ukladá program podľa čísla dielu, takže zmena je skôr stiahnutie z trhu ako rekalibrácia.
Katalógy strojov majú tendenciu viesť s tonážou alebo počtom kusov. Pre brzdové potrubia sú užitočné čísla užšie a konkrétnejšie. Vezmite vzorku svojej najtvrdšej línie na akúkoľvek demonštráciu a trvajte na jej spustení.
Springback je premenná, ktorá ľudí chytí von. Medeno-niklová brzdová trubica je mäkká a pruží menej predvídateľne ako potiahnutá oceľ, takže tá istá formovacia trubica vytvorí mierne odlišný konečný uhol na každom materiáli, pokiaľ to ovládanie nekompenzuje. Oceľ s tenkým povlakom zvyčajne využíva tŕň alebo dobre podoprenú stieraciu pätku na udržanie čistého vnútorného polomeru. Tvrdšia hadica toleruje menšie prehnutie, kým povlak utrpí.
Úžitkové vozidlá pridávajú tretí materiál: nylon a PA trubicu pre vzduchové brzdové okruhy, kde je trubica väčšia, pružnejšia a oveľa citlivejšia na upínací tlak. Logika ohýbania je príbuzná, ale nastavenia sú neprenosné, takže pred nákupom nástrojov sa oplatí porozumieť skupine materiálov. Naše vlastné poznámky na výber stroja na ohýbanie nylonových rúrok popísať rozdiely podrobnejšie.
Ako objemy rastú, obmedzenie sa zvyčajne presúva z kvality ohýbania na manipuláciu. CNC stroj s dvojitou hlavou odstraňuje úsudok operátora z ohybu, ale stále potrebuje niekoho, kto naloží a vyloží každú rúru. To je bod, kedy sa plne automatický stroj alebo ohýbačka integrovaná do formovacej linky začína odplácať za prácu a dôslednosť, a nie len za presnosť.
Rozumná cesta je postupná. Začnite so strojom, ktorý spoľahlivo udrží vašu najtesnejšiu toleranciu brzdového vedenia, a potom zautomatizujte manipuláciu okolo neho, keď bude proces stabilný. Nákup automatizácie na vrchol nestabilného procesu len produkuje šrot rýchlejšie.
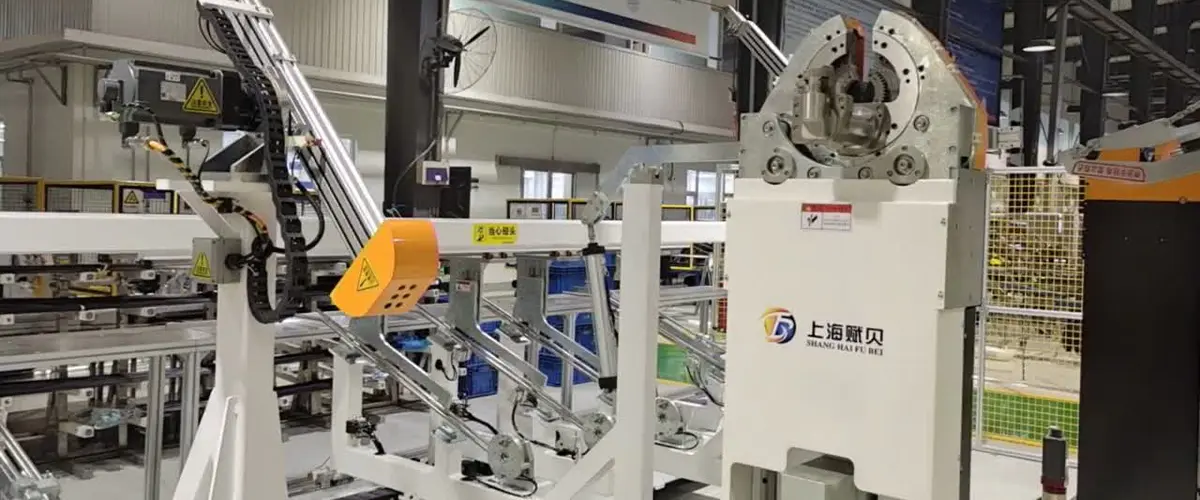
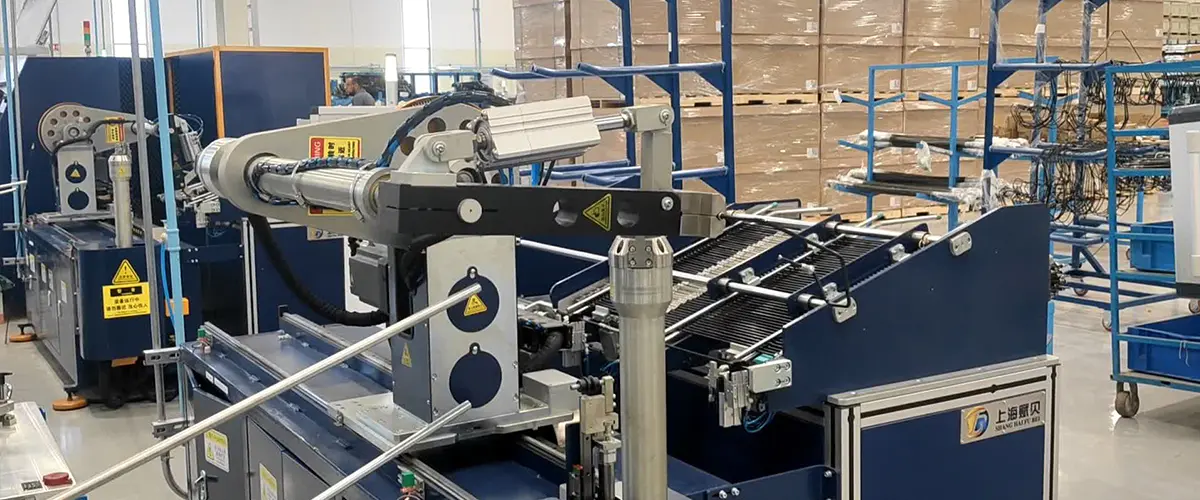
CNC ohýbačka rúr s dvojitou hlavou pre brzdové a hydraulické vedenia CNC dvojhlavová ohýbačka s automatickým nakladaním a odoberaním podporuje vysoko presnú, veľkoobjemovú výrobu bŕzd a hydraulických liniek, čím pomáha stabilizovať procesy pred ďalšou automatizáciou. Zobraziť produkt → Plne automatický stroj na ohýbanie rúr s dvojitou hlavou pre bezobslužnú výrobu Plne automatické nakladanie, ohýbanie s dvoma koncami a vypúšťanie podporujú nepretržitú veľkoobjemovú výrobu rúr, čím sa znižujú manuálne zmeny polohy, keď je proces ohýbania stabilný. Zobraziť produkt → Shanghai Fubei vyrába zariadenia na spracovanie rúr od roku 2012, pričom pracuje od Songjiang so servoriadením, HMI a počítačovým ovládaním v celom rozsahu. Rodina ohýbačiek s dvojitou hlavou vyrástla z toho istého ohýbacieho jadra a teraz zahŕňa hydraulické, CNC a plne automatické varianty, popri zariadeniach na tvarovanie koncov rúr, skosenie, spriadanie a krimpovanie a kompletné linky na tvarovanie rúr pre klimatizáciu automobilov.
Čo to znamená pre kupujúceho brzdového vedenia je pomerne jednoduché: stroj, nástroje a procesné poradenstvo pochádzajú z jedného miesta. Väčšina otázok, ktoré sa oplatí položiť pred nákupom, sa týka vašej trubice, vašich polomerov a vzoru šarže a dodávateľ, ktorý trubicu ohýba každý deň, vám na ne môže odpovedať skôr na základe skúseností ako zo špecifikácie. Viac informácií o spoločnosti je k dispozícii na o stránke .
Ak hodnotíte dvojhlavovú ohýbačku rúrok na brzdové rúry, začnite meraním najkratšej línie, ktorú urobíte, a najhoršieho polomeru na nej. Tieto dve čísla vám eliminujú väčšinu trhu a uľahčia zdôvodnenie zvyšnej voľby.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budova A, č. 299 Tangming Road, priemyselná zóna Shihudang, okres Songjiang, Šanghaj, Čína
Autorské práva © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervované Továreň na automatizované spracovanie rúr