Správy z priemyslu
Domov / Správy / Správy z priemyslu / Zariadenia na automatizované spracovanie rúr: Sprievodca výberom stroja pre kupujúceho
Automatizované zariadenie na spracovanie rúr nie je jediný stroj; je to rozhodnutie o tom, koľko krokov vo výrobe rúr môže prejsť bez manuálneho merania a nastavovania. Najlepší čas na automatizáciu je vtedy, keď je geometria vášho dielu stabilná, vaše objemy oprávňujú rýchlejší cyklus a váš problém s kvalitou pochádza z ľudskej manipulácie. Tento článok vysvetľuje, čo vlastne kategória zariadení zahŕňa, ako si vybrať medzi samostatnými strojmi a automatickými linkami a ako znížiť riziko nákupu nesprávnej konfigurácie.
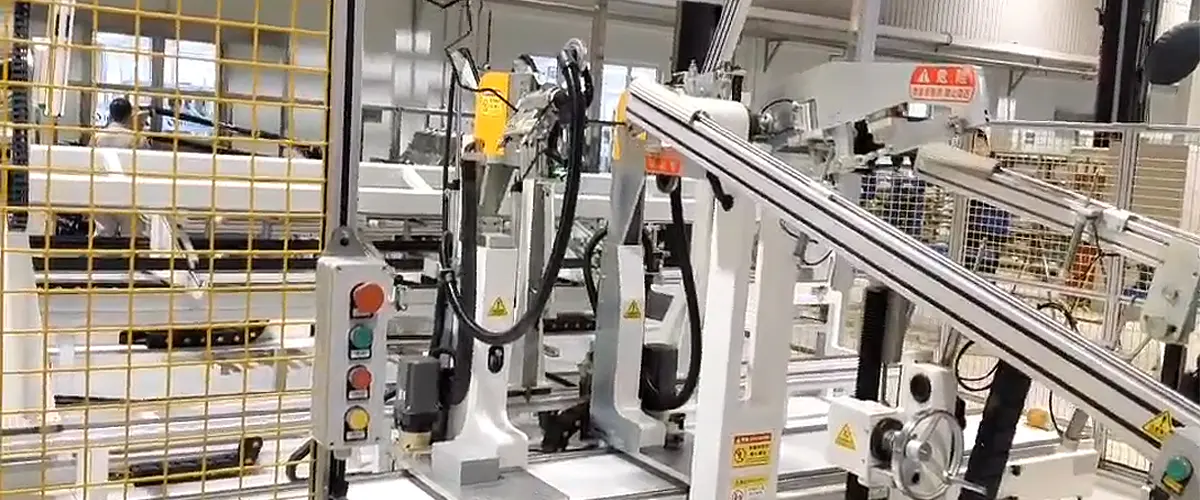
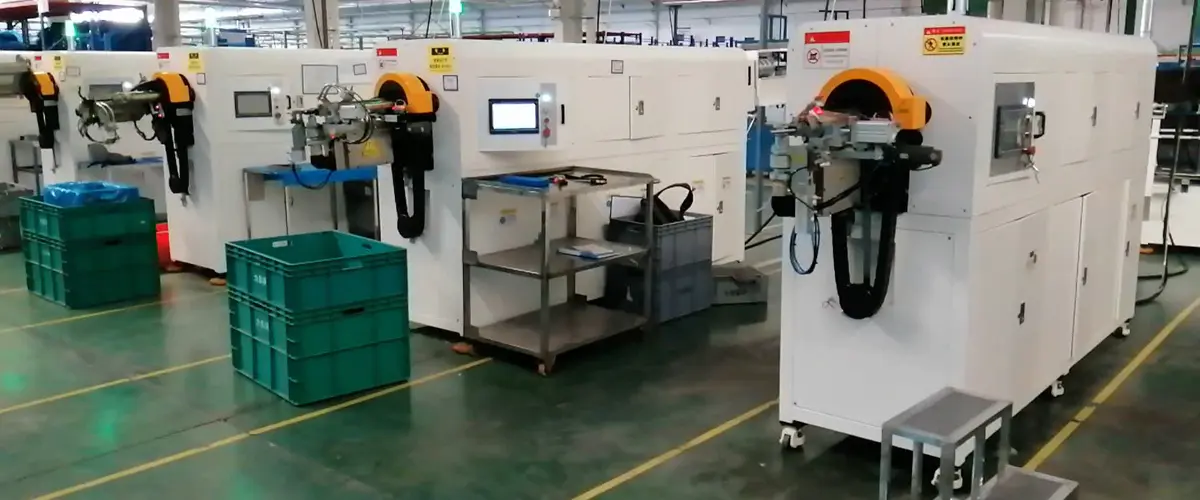
Zariadenia na automatizované spracovanie rúr zahŕňa stroje, ktoré tvarujú, režú, ohýbajú alebo pripravujú konce dutých okrúhlych obrobkov pod programovou kontrolou. Zahŕňa CNC ohýbačky rúr, dvojhlavové ohýbačky, jednohlavové ohýbačky, koncové formovače, zrážacie stroje, spriadacie stroje a krimpovacie stroje. Zahŕňa tiež integrované linky, v ktorých sa rúrka vkladá zo zväzku, ohýba, formuje a vykladá bez toho, aby sa jej operátor dotkol.
Pri výrobe automobilov a HVAC sú najdôležitejšie tri operácie: ohýbanie mení dráhu rúry; tvarovanie konca vytvára prírubu, lem alebo zmenšený priemer, takže je možné pripojiť hadicu alebo armatúru; a rezanie alebo skosenie určuje, ako čisto rúra vstúpi do ďalšej stanice. Automatizované zariadenia riadia tieto kroky pomocou servopohonov, uložených programov a senzorov. To je to, čo ho odlišuje od ručnej ohýbačky alebo ručného nástroja na zrážanie hrán.
| Kategória vybavenia | Typické operácie | Kľúčová úvaha |
|---|---|---|
| Stroje na ohýbanie rúr | Jedno- alebo dvojhlavové ohýbanie, CNC riadenie | Dokáže jeden stroj pokryť všetky polomery ohybu vo vašej rodine dielov? |
| Stroje na tvárnenie a zrážanie hrán | Rozširovanie, lemovanie, zmenšovanie, skosenie | Sú konce rúr pred montážou pripravené na montáž? |
| Automatické výrobné linky | Podávanie, ohýbanie, tvarovanie, vykladanie | Potrebujete nepretržitý prietok na odstránenie vyrovnávacích pamätí? |
Použite túto tabuľku ako východiskový bod, nie ako konečnú špecifikáciu. Presné rozloženie závisí od priemeru rúrky, hrúbky steny, materiálu a polomeru ohybu.
Zariadenia na automatizované spracovanie rúr sa často predávajú podľa počtu CNC osí, ale kvalita výstupu závisí od upínacej sily, materiálu ohybovej matrice, podpery tŕňa a zarovnania nástrojov. Tenkostenné rúry potrebujú tŕň, aby sa zabránilo pokrčeniu a zrúteniu na vnútornom polomere. Vysokopevnostná oceľ a hliník vyžadujú tuhý rám, ktorý drží tolerancie bez deformácie. Požiadajte o dosiahnuteľnú toleranciu uhla ohybu, roviny a dĺžky konca. Bežné očakávania pre ohýbanie automobilových rúr sú približne ±0,1° v uhle a ±0,1 mm v polohe, ale tieto hodnoty vyžadujú správne nastavenie nástrojov a operátora.
Materiál tiež mení konfiguráciu stroja. Nylonová alebo PA trubica sa správa inak ako oceľové brzdové vedenie. Ohýbanie nylonu vyžaduje nižší tlak a odlišnú geometriu tŕňa alebo matrice, aby sa predišlo plochým miestam. Ak váš produkt obsahuje plastové hadičky, váš zoznam vybavenia by mal obsahovať špeciálne ohýbacie nástroje alebo stroj s nastaviteľnými parametrami.
Koncové operácie sú rovnako dôležité ako ohyby. Rozširovanie, lemovanie a skosenie nastávajú po ohnutí rúrky. Ak zautomatizujete ohýbačku, ale aj napriek tomu budete koncovky pripravovať ručne, kvalita montáže bude stále trpieť. Automatizované linky to riešia integráciou operácií, zatiaľ čo samostatné stroje môžu dosiahnuť rovnaký výsledok s lepším plánovaním a manipuláciou.
Väčšina chýb pri obstarávaní sa stáva, pretože kupujúci začína s typom stroja namiesto rodiny dielov. Najprv si položte tieto tri otázky.
Jednoduché ohýbané rúry s jedným alebo dvoma ohybmi na tej istej strane môžu byť spracované jednohlavým strojom. Časti, ktoré vyžadujú ohyby na oboch koncoch, sú vhodnejšie pre stroj s dvojitou hlavou, pretože obe strany zostávajú koordinované a operátor nemusí medzi operáciami otáčať rúrku. Pre rodiny s viacerými priemermi a uhlami ohybu vám CNC ohýbačka rúr s dvojitou hlavou so servopoháňanými osami poskytuje opakovateľnosť a rýchlejšiu zmenu programu.
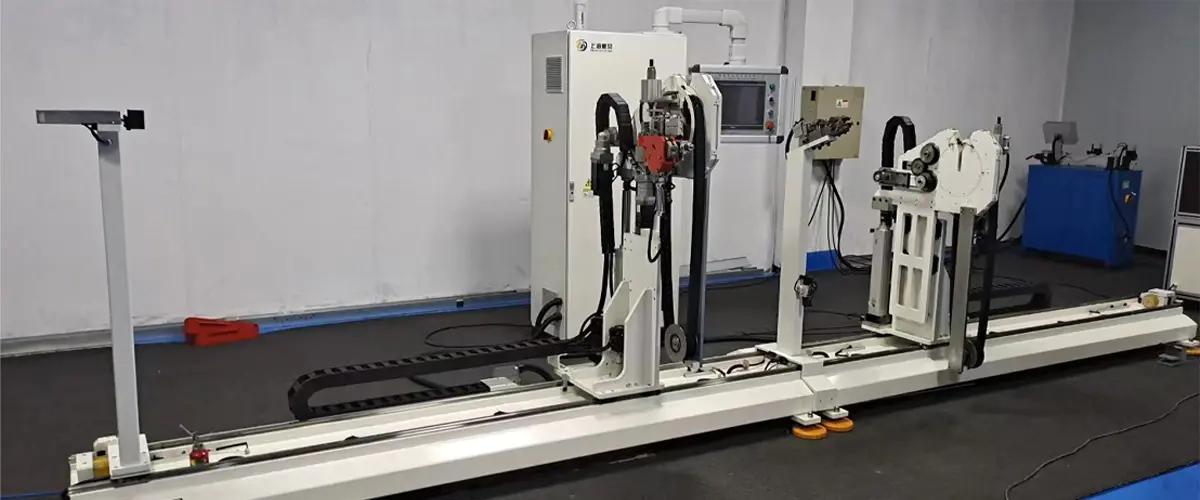
 CNC ohýbačka rúr s dvojitou hlavou pre brzdové a hydraulické vedenia Táto dvojhlavová ohýbačka poháňaná servomotorom zvládne rúry od 4,76 do 6,35 mm, ohýbanie až do 180° s automatickým vkladaním. Jeho integrovaná konverzia súradníc zjednodušuje programovanie viacerých ohybov, vďaka čomu sa dobre hodí, keď potrebujete konzistentné ohyby s dvoma koncami bez otáčania dielov medzi operáciami. Zobraziť produkt →
Definujte požadovaný výkon v dieloch za hodinu a počet zmien. Ak ohýbačka nie je prekážkou, stačí samostatný stroj. Ak potrebujete vysoký výkon na viacerých staniciach, je opodstatnená automatizovanejšia konfigurácia. Vyhnite sa kupovaniu dodatočnej kapacity, ktorú nebudete používať niekoľko rokov, pretože zvyšuje náklady na údržbu a tlak na podlahovú plochu.
Pri malých dávkach predstavuje čas strávený výmenou nástrojov a načítaním nových programov priame náklady. Tu pomáhajú plnoautomatické ohýbačky rúr s jednou hlavou, pretože kombinujú uložené programy, poháňané polohovanie a rýchle upínanie. Umožňujú jednému stroju prechádzať z jedného priemeru rúry na druhý s minimálnym manuálnym nastavovaním. Tým, že skrátia čas na zmenu, sú aj menšie série ekonomicky životaschopné.
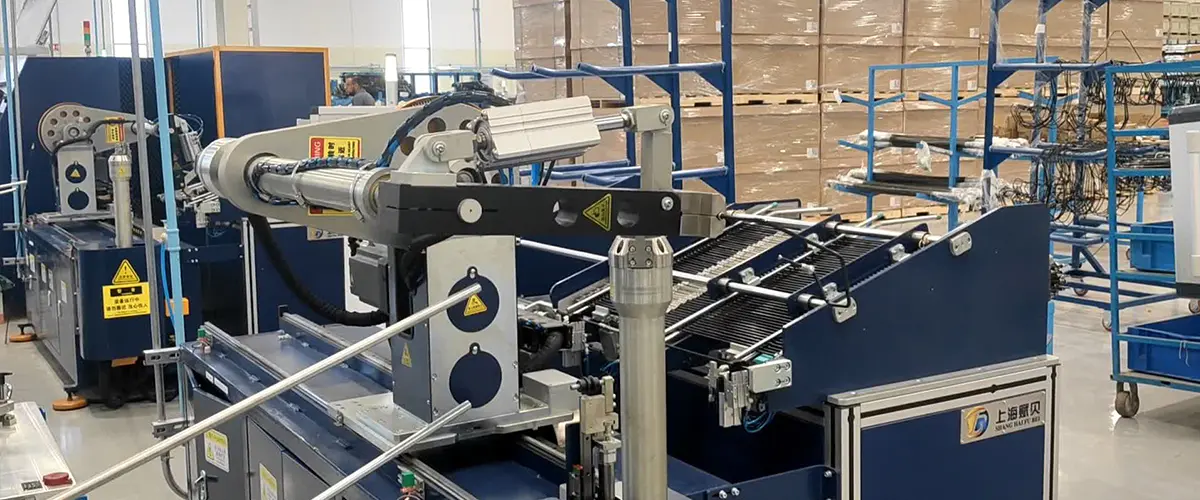
Plne automatický ohýbačka rúr s jednou hlavou s PLC Siemens Tento stroj vybavený PLC Siemens a plným servopohonom automatizuje nakladanie, ohýbanie a výstup, aby sa znížila ručná práca a rozmerové chyby, ktoré môže ručná manipulácia spôsobiť. Jeho kompaktný dizajn a kompatibilita so zložitými geometriami vyhovuje malosériovej výrobe, kde rýchla výmena znižuje celkové náklady. Zobraziť produkt → Prechod zo stroja na ohýbanie jednotlivých rúr na automatickú linku je opodstatnený, keď je prekážkou manipulácia s materiálom alebo keď diel vyžaduje viac ako jednu operáciu za sebou. Automatická výrobná linka na tvarovanie automobilových klimatizačných rúr, napríklad, môže kombinovať rezanie, ohýbanie, tvarovanie koncov a prípravu na skúšku tesnosti v jednom toku. Výhodou je menej rozpracovanosti a menej vyrovnávacích pamätí. Rizikom je, že zlá integrácia vytvára prestoje na viacerých staniciach.
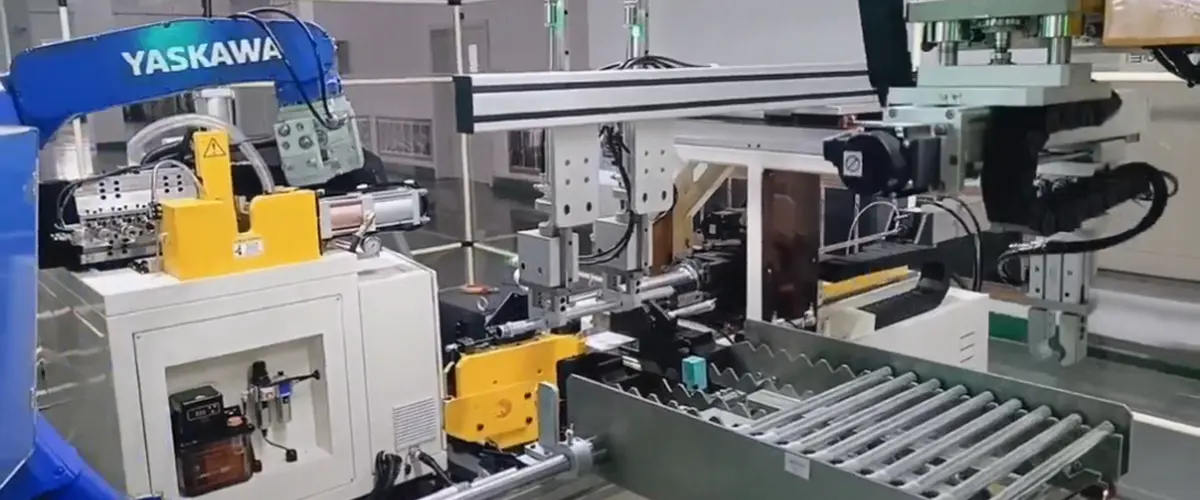
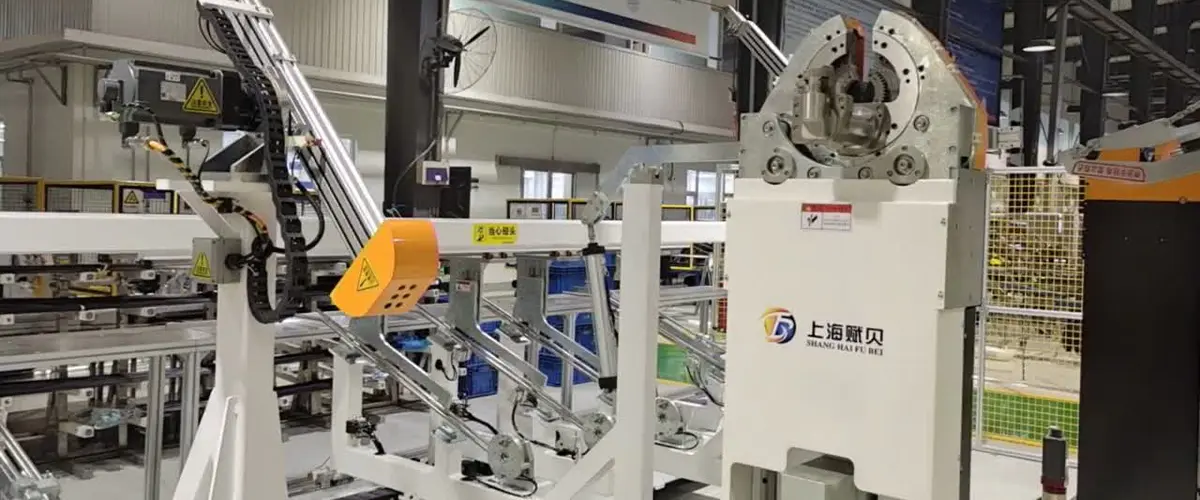
Automatická výrobná linka na tvarovanie potrubia klimatizácie pre automobily Táto linka kombinuje automatické nakladanie, tvarovanie na oboch koncoch, ohýbanie a vykladanie s robotickým ramenom, ktoré prenáša nepravidelné rúry medzi stanicami. Je navrhnutý pre diely vyžadujúce rôzne operácie na každom konci, vďaka čomu je ideálny pre klimatizačné potrubia, ktoré vyžadujú zložitejšie ohybové cesty a postupnosť v jednom toku. Zobraziť produkt → V praxi môže rovnaké zariadenie slúžiť rôznym konečným produktom. Zostavy brzdových rúrok sú oceľové rúrky s malým priemerom so symetrickými ohybmi na oboch koncoch, takže jadrom linky je často dvojhlavová ohýbačka. Rúry klimatizácie sú väčšie a vyžadujú si zložitejšie dráhy ohybov plus tvarovanie koncov, čo je presne miesto, kde automatická linka udržuje polohu každého ohybu konzistentnú. Nedávno doručený riešenie spracovania rúr na kľúč pre významného automobilového zákazníka ukazuje, ako musí byť návrh linky založený na skutočných výkresoch dielov a výrobných cieľoch.
Predtým, ako sa zaviažete, porovnajte staviteľov pomocou rovnakých dôkazov, ktoré by ste použili pri akomkoľvek nákupe kapitálu. Pozrite sa na riadiaci systém, počet osí servopohonu, tuhosť nástrojov a servisnú odozvu. Požiadajte o existujúce inštalácie a kontakty na spoločnosti, ktoré prevádzkujú podobné diely.
Jedným zo spôsobov, ako skontrolovať dôveryhodnosť, je preskúmať vlastné zázemie výrobcu . Konštruktér, ktorý navrhuje a vyrába stroj, namiesto jednoduchého montáže zakúpených komponentov, zvyčajne dokáže vysvetliť kompromisy medzi veľkosťou serva, tuhosťou rámu a životnosťou nástroja. Je tiež pravdepodobnejšie, že ponúknete vlastné riešenie, keď váš diel nezodpovedá štandardnému katalógu.
Bežné riziká obstarávania zahŕňajú výber stroja s ovládacím balíkom, ktorý sa ťažko naprogramuje, nedostatočné lokálne služby a nezdokumentované nástroje. Tieto riziká sa objavujú po inštalácii, nie v cenovej ponuke, preto sa uistite, že ponuka predaja obsahuje školenie, dokumentáciu a jasný zoznam náhradných dielov.
Zariadenia na automatizované spracovanie rúr je široká kategória, ale správna voľba je úzka. Začnite s časťou, ktorá spôsobuje najviac prepracovania alebo spotrebuje najviac práce. Zmapujte proces od rovnej rúrky po hotovú montáž. Potom sa rozhodnite, či jedna CNC ohýbačka, dvojhlavový stroj alebo automatická linka vyhovujú požiadavkám na toleranciu a objem. Stroj, ktorý dokáže opakovať ten istý ohyb tisíckrát, je užitočný len vtedy, ak systém okolo neho dokáže rovnako spoľahlivo podávať materiál, meniť nástroje a vykladať diely.
Nákup od staviteľa, ktorý môže poskytnúť aplikačné inžinierstvo a integráciu linky, znižuje riziko. Najdrahšou chybou je nepreplatenie stroja; je to nákup stroja, ktorý nedokáže spustiť vašu skutočnú rodinu dielov bez neustáleho nastavovania.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budova A, č. 299 Tangming Road, priemyselná zóna Shihudang, okres Songjiang, Šanghaj, Čína
Autorské práva © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervované Továreň na automatizované spracovanie rúr